Del barro amasado al esmalte pintado:
cómo se hace un azulejo
Kisikebi es un cuaderno abierto sobre el oficio del azulejo y la baldosa cerámica. Aquí se describe, paso a paso, lo que ocurre entre el barro recién amasado y la pieza colocada en un paramento: qué hace que una pasta sea moldeable, por qué una pieza se alabea al secarse, cómo se comporta un vidriado en el momento en que empieza a fluir.
El texto está escrito desde la práctica del taller y no sustituye a la experiencia directa con el material.
Qué se trata en estas notas
El recorrido sigue el orden real del trabajo, porque casi todos los defectos de una pieza terminada se explican por algo que ocurrió antes: una pasta demasiado húmeda, un secado apresurado, una capa de esmalte crudo mal aplicada. Cada apartado se puede leer por separado, aunque cobran sentido en secuencia.
La pasta: composición, amasado y punto de plasticidad
Una pasta para azulejos rara vez es una arcilla pura. A la arcilla plástica se le añade chamota —material ya cocido y molido— y, según el caso, algo de arena fina o caolín. La chamota abre la pasta: crea caminos por los que el agua sale durante el secado y reduce la contracción, que es la principal responsable de las grietas en piezas planas y anchas. Una proporción habitual en piezas de formato medio se mueve entre un 15 y un 30 % de chamota, con granulometría fina si la pieza va a llevar dibujo y algo más gruesa si es de relieve o de gran espesor.
El amasado no busca solo mezclar: busca homogeneidad de humedad y expulsión del aire. Una burbuja atrapada en la masa se convierte en un cráter en el bizcochado, cuando el vapor encuentra salida por el punto más débil. El amasado en espiral o el llamado cabeza de carnero se hacen sobre una superficie que absorba algo de agua —escayola, madera dura— y se prolongan hasta que el corte transversal de la bola se ve uniforme, sin vetas de color ni puntos brillantes de agua libre.
El punto de plasticidad se comprueba con gestos sencillos y repetibles, más fiables que cualquier cifra memorizada.
Comprobaciones rápidas antes de formar
- Un rollo de pasta de un centímetro de grosor doblado sobre sí mismo no debe abrirse en el lomo del pliegue.
- La masa no debe quedar pegada a la palma de la mano al soltarla; si lo hace, aún tiene agua de sobra.
- Al cortar la bola con un hilo, la superficie ha de aparecer mate y continua, sin nubes ni bolsas.
- Una tira extendida sobre el borde de la mesa se curva lentamente en lugar de partirse de golpe.
- La pasta reposada varios días en bolsa cerrada trabaja mejor que la recién amasada: la humedad se reparte y las partículas se orientan.
Conviene medir la contracción de cada mezcla antes de usarla en serie. Basta con marcar diez centímetros sobre una tira fresca y volver a medir en seco y después de la primera cocción: ese par de números permite calcular el tamaño del molde para que la pieza acabada tenga la medida deseada, algo indispensable cuando hay que encajar en un paño ya existente.
Formado en moldes de escayola y corte a mano
La escayola sigue siendo el material del molde por una razón física: absorbe agua de la superficie de contacto y la pieza se despega sola en pocos minutos. Un molde para azulejo plano suele ser una simple caja abierta cuyas paredes marcan el canto; para relieve, la matriz lleva el dibujo en negativo y se trabaja a partir de un modelo en barro o en madera.
Al preparar escayola, el orden importa: se espolvorea sobre el agua y no al revés, se deja empapar sin remover un par de minutos y solo entonces se bate desde el fondo para no incorporar aire. Un molde con burbujas devuelve puntos elevados en cada copia y obliga a retocar todas las piezas una por una.
El llenado se hace por presión progresiva desde el centro hacia los bordes, con la pasta algo más blanda que para el torneado. El exceso se elimina pasando una regla o un alambre tenso apoyado en los cantos del molde, siempre en una sola dirección: el vaivén levanta granos de chamota y deja surcos que después se ven bajo el vidriado.
El corte a mano se usa tanto para formatos irregulares como para adaptar piezas a un paño. Sobre una plancha extendida entre listones calibradores, se corta con cuchilla fina guiada por una plantilla rígida, manteniendo el filo vertical. Un canto ligeramente biselado hacia atrás facilita después el asiento del adhesivo y disminuye el riesgo de desconchado del vidriado en la arista.
Errores frecuentes en el formado
- Molde húmedo de un uso anterior: la pieza no se despega y arrastra material del negativo.
- Presión desigual al llenar, que deja la pieza más densa en el centro y provoca curvatura al secar.
- Cantos comprimidos con la yema del dedo, que quedan más compactos que el interior y se agrietan.
- Retirar la pieza demasiado pronto, cuando aún cede al tacto y pierde la planitud.
- Marcar el reverso con una acanaladura excesiva, que debilita la pieza en el punto donde más flexiona.
Piezas en relieve y la rumpa de los azulejos de estufa
En el relieve, el vidriado deja de ser una capa uniforme y se convierte en un elemento de dibujo: se retira de las crestas por escurrimiento y se acumula en los fondos, donde el color gana profundidad. Por eso los modelos con desniveles suaves y ondulados dan mejor resultado que los de aristas vivas, que se quedan casi desnudas tras la cocción.
Los azulejos de estufa tradicionales no son placas planas: llevan en el reverso una caja hueca —la rumpa— que se une a la placa frontal y que cumple varias funciones a la vez. Aumenta la superficie en contacto con el aire caliente, permite anclar la pieza en la fábrica de la estufa mediante alambre y mortero, y aligera el conjunto para que la placa frontal seque y cueza con un espesor razonable.
La unión entre placa y rumpa es el punto crítico de toda la pieza. Ambas partes deben estar en el mismo grado de humedad —el llamado estado de cuero— y unirse con barbotina de la misma pasta después de raspar las superficies de contacto. Si una parte está más seca que la otra, la contracción diferencial abre la junta durante el secado, casi siempre en las esquinas.
El grosor de la rumpa se mantiene por debajo del de la placa frontal, y sus bordes se rematan ligeramente redondeados. En piezas de esquina o de remate, la rumpa se recorta para dejar paso al alambre de anclaje, teniendo en cuenta desde el principio cómo se montará la pieza en el paramento.
Secado sin alabeos ni grietas
Una pieza plana se alabea cuando su cara superior pierde agua más deprisa que la inferior: la parte que se contrae antes tira del resto y los bordes se levantan. Todo el arte del secado consiste en igualar esa velocidad, no en acelerarla.
Lo más eficaz es secar entre planchas de escayola o de yeso-cartón, con la pieza volteada al menos una vez durante el proceso, y cubrir el conjunto con plástico las primeras horas para frenar la evaporación superficial. Después se retira progresivamente la cubierta. En piezas anchas o de gran formato conviene añadir un peso ligero y repartido; en piezas con rumpa se seca boca abajo, apoyando el borde de la caja, para que la placa frontal no quede en contacto directo con la superficie absorbente.
Condiciones que ayudan
- Ambiente sin corrientes de aire directas, especialmente en los primeros días.
- Temperatura estable; el calor por un solo lado deforma más que el calor uniforme.
- Apilado con separadores en los cuatro cantos, nunca cara contra cara.
- Volteo a las veinticuatro horas y de nuevo cuando la superficie deje de oscurecerse al tacto.
- Paso final por una zona seca y templada solo cuando la pieza ya no cambia de color.
La pieza está lista para el horno cuando ha recuperado un tono claro y uniforme y, apoyada en el dorso de la mano, no se nota fría. Esa sensación de frescor indica agua residual: si entra así al horno, el vapor generado por debajo de los cien grados puede levantar la superficie o partir la pieza. Ante la duda, unas horas más sobre el horno apagado o en una estancia ventilada resuelven el problema sin coste.
Bizcochado y trabajo con engobes
El bizcochado convierte el barro seco en un material poroso, resistente al manejo y capaz de absorber el esmalte. La subida hasta unos 200 °C debe ser lenta, porque en ese tramo sale el agua que queda entre las partículas; después, entre 400 y 600 °C, se produce la pérdida del agua químicamente combinada y el barro deja de ser reversible. Un ritmo prudente ronda los 80–100 °C por hora hasta los 600 °C, con más libertad a partir de ahí.
La temperatura final del bizcochado define cuánto esmalte absorberá la pieza. Una cocción baja deja el soporte muy poroso y el esmalte entra deprisa, con riesgo de capa gruesa y desconchados; una cocción alta reduce la absorción y obliga a densificar la suspensión o a dar dos pasadas. Conviene fijar una temperatura de referencia para el taller y mantenerla, en lugar de cambiarla de una hornada a otra.
Los engobes —barbotinas coloreadas con óxidos o pigmentos— se aplican habitualmente sobre la pieza en estado de cuero, no sobre el bizcocho, porque necesitan contraer al mismo tiempo que el soporte. Sirven para cubrir una pasta oscura con una superficie clara sobre la que el color se ve limpio, para trazar fondos amplios y para técnicas de rascado en las que el dibujo aparece al retirar la capa superior.
Ajustes prácticos con engobes
- Preparar el engobe con la misma arcilla base de la pasta para igualar la contracción.
- Aplicar capas finas y sucesivas; una sola capa gruesa se desprende en escamas al secar.
- Probar cada color en tejuelas cocidas junto a la hornada real, anotando proporciones y temperatura.
- Tener en cuenta que casi todos los engobes cambian de tono bajo un vidriado transparente.
Pintura de mayólica sobre esmalte crudo
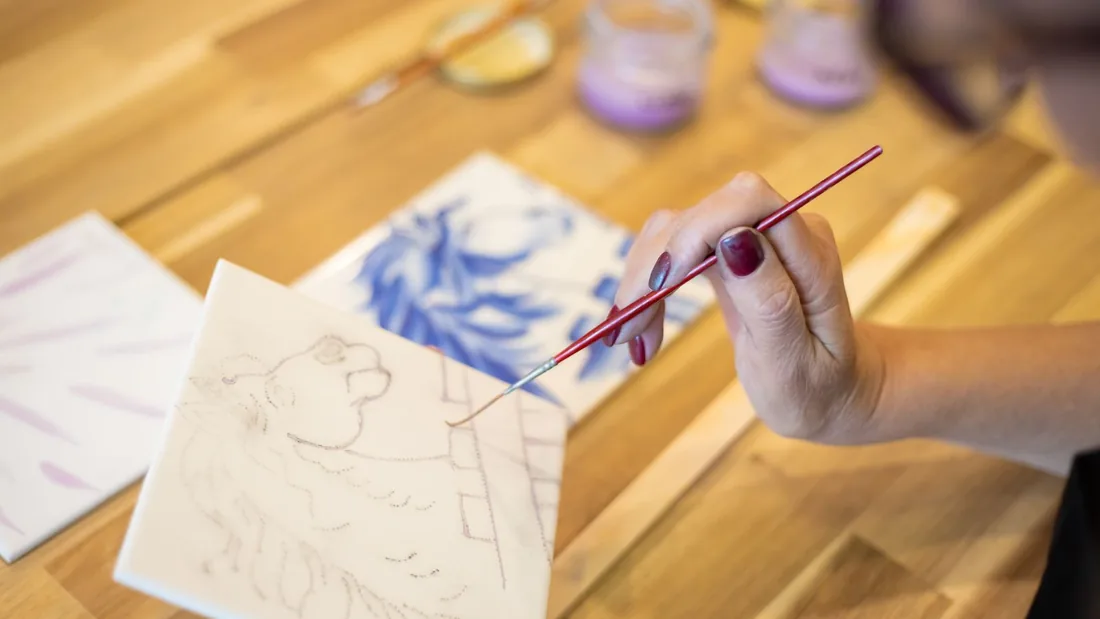
La mayólica se pinta sobre una capa de esmalte blanco de estaño todavía sin cocer, seca al tacto pero pulverulenta. El pincel no desliza: el esmalte absorbe el agua del color al instante, como un papel secante. De ahí que el gesto tenga que ser decidido y continuo, sin volver sobre el trazo ya dado.
Los pigmentos se preparan muy finos, molidos con agua y un ligante suave, y se cargan en un pincel de pelo largo capaz de retener color para toda la línea. Cada trazo se resuelve en un solo movimiento; corregir significa retirar el esmalte de la zona y volver a aplicarlo.
La secuencia clásica va del contorno al relleno: primero las líneas de perfil en un tono oscuro, después las masas de color en capas más diluidas, y al final los acentos. Para dibujos repetidos se usa el estarcido, una plantilla perforada por la que se pasa carbón fino: el punteado marca el recorrido y desaparece durante la cocción.
Los colores de gran fuego cambian mucho entre el bote y la pieza cocida. Un verde de cobre se ve gris apagado sobre el esmalte crudo, y el azul de cobalto resulta engañoso porque en crudo casi ya muestra su tono final, lo que lleva a cargar de más los demás colores. La única referencia fiable es una tabla propia de tejuelas cocidas a la temperatura del taller.
Vidriados y su comportamiento en el horno
Un vidriado no se limita a cubrir: durante la cocción funde, moja la superficie y se estira. En ese momento aparecen tanto las virtudes como los defectos del trabajo anterior. El espesor de la capa aplicada es la variable que más pesa, y se controla combinando la densidad de la suspensión con el tiempo de inmersión, que en un bizcocho normal se cuenta en segundos.
Los defectos más comunes tienen causas reconocibles. El cuarteado, esa red de finas grietas en la superficie, indica que el vidriado contrae más que el soporte al enfriar; se corrige ajustando la composición o el bizcochado. El desconchado es el problema inverso. Los pinchazos y cráteres proceden de aire o materia orgánica que escapa cuando el vidriado ya ha cerrado. El recogido, con zonas descubiertas, señala polvo o grasa en el bizcocho: basta con una huella dactilar.
El escurrimiento merece atención aparte, porque en una pieza vertical de estufa o en un friso un vidriado demasiado fluido baja hacia el borde inferior, aclara la parte alta y puede soldar la pieza a la placa del horno. Se controla dejando el canto inferior limpio de esmalte en unos milímetros y ajustando la temperatura máxima, ya que unos pocos grados de más aumentan mucho la fluidez.
Antes de cargar el horno
- Reverso y cantos de apoyo completamente limpios de esmalte.
- Separación suficiente entre piezas para que ninguna toque a otra al fundir.
- Placas tratadas con papilla refractaria, renovada cuando esté agrietada.
- Tejuelas de prueba de los colores y vidriados nuevos colocadas en la misma hornada.
- Enfriamiento lento por debajo de los 600 °C, sin abrir el horno para acelerar.
Colocación y rejuntado de la pieza terminada
El azulejo artesanal no tiene la regularidad milimétrica del industrial: los cantos varían, las caras rara vez son perfectamente planas y el vidriado deja pequeños relieves. La colocación debe partir de esa realidad en lugar de combatirla. Lo primero es un replanteo en seco sobre el suelo, ordenando las piezas por tono y ajustando la junta a la variación real de medidas; una junta de tres a cinco milímetros absorbe diferencias que una junta mínima delataría.
El soporte ha de estar firme, limpio y plano dentro de lo razonable. El adhesivo se peina con llana dentada y se aplica también, en capa fina, sobre el reverso de las piezas grandes o con relieve, para evitar huecos bajo la superficie que después suenan a hueco y se rompen con un golpe.
El rejuntado se hace cuando el adhesivo ha fraguado, con la lechada empujada en diagonal a la junta. En piezas de superficie irregular o con vidriados craquelados conviene una prueba previa en un ejemplar suelto: algunas lechadas de color penetran en el craquelado y lo tiñen de manera irreversible. La limpieza se hace con esponja húmeda bien escurrida y en varias pasadas, retirando el velo antes de que endurezca.
En estufas y chimeneas, los materiales cambian: allí se emplean morteros preparados para soportar ciclos térmicos y se respetan las juntas de dilatación previstas en la fábrica, porque el conjunto se mueve con cada calentamiento.
Reposición de piezas perdidas en estufas y paños antiguos
Reponer una pieza ausente en un conjunto histórico es, sobre todo, un trabajo de lectura. Antes de tocar nada se documenta el estado: fotografía frontal sin deformación de perspectiva, medidas de varias piezas del mismo tipo —nunca de una sola, porque la variación es real— y registro de la profundidad de la rumpa y del sistema de anclaje.
De una pieza conservada del mismo modelo se puede tomar un molde de silicona sin dañar el vidriado, y de él obtener un modelo del que sale la matriz de escayola. Aquí aparece la cuestión de la escala: la copia nueva se contraerá durante el secado y la cocción, así que la matriz debe hacerse ampliada en la proporción medida en las pruebas de contracción de la pasta que se vaya a emplear.
El ajuste de color es la parte más lenta. El tono de un vidriado antiguo depende de la composición, del espesor y de la atmósfera del horno de su época, y no se alcanza con una única prueba. Se trabaja con series de tejuelas que varían un factor cada vez, comparándolas con la pieza original a la luz del lugar donde se va a instalar y no bajo la lámpara del taller.
Criterios habituales en trabajos de reposición
- Marcar discretamente el reverso de la pieza nueva con la fecha, para que sea distinguible en el futuro.
- Buscar la integración visual sin imitar el desgaste ni el craquelado envejecido de forma artificial.
- Emplear morteros compatibles con los originales y siempre reversibles antes que resinas rígidas.
- Conservar los fragmentos retirados, aunque parezcan inservibles: documentan el material original.
- Recordar que los conjuntos protegidos por normativa de patrimonio requieren autorización previa y dirección técnica.
Sobre estas notas y cómo escribir al proyecto
Kisikebi es un proyecto informativo de carácter editorial. Publica textos propios sobre técnica de azulejería y cerámica arquitectónica: descripciones de proceso, listas de comprobación y observaciones sobre defectos y sus causas. No ofrece servicios, no vende materiales ni piezas y no realiza encargos.
Los datos de temperatura, proporciones y tiempos que aparecen en el texto son puntos de partida orientativos. Cada arcilla, cada esmalte y cada horno se comportan de forma distinta, y las pruebas en tejuelas propias siguen siendo el único criterio válido.
Para comentarios, correcciones o dudas sobre lo publicado, el correo del proyecto es [email protected]. En Sobre el proyecto se explica con más detalle qué es Kisikebi y con qué criterio se preparan los materiales.